Guía completa para realizar soldaduras fuertes con sopletes a gas en conexiones de bronce, cobre y latón. Datos técnicos, método paso a paso, recomendaciones y tabla comparativa de soldaduras.
Tres líneas complementarias que cubren la cadena completa de la soldadura fuerte: las conexiones a soldar, los materiales de aporte y los sopletes para realizar la unión.
Su durabilidad y resistencia las siguen consagrando como referencia en la línea Suyai. Diseño y dimensiones según normas ANSI; aleación según norma ASTM — B-62.
ASTM B-62 · ANSI
Su facilidad de uso y su probada efectividad son sinónimos de trabajo bien realizado. Soldadura fuerte cobre-fósforo de alta penetración, sopletes a gas envasado para uso profesional.
Soldadura fuerte · Sopletes a gas
Calidad y durabilidad por mucho tiempo, con poco costo. Complemento ideal de la línea de cobre para instalaciones residenciales y comerciales.
Cobre · Durabilidad infinita
Cobre: 84-86 %
Estaño: 4-6 %
Plomo: 4-6 %
Zinc: 4-6 %
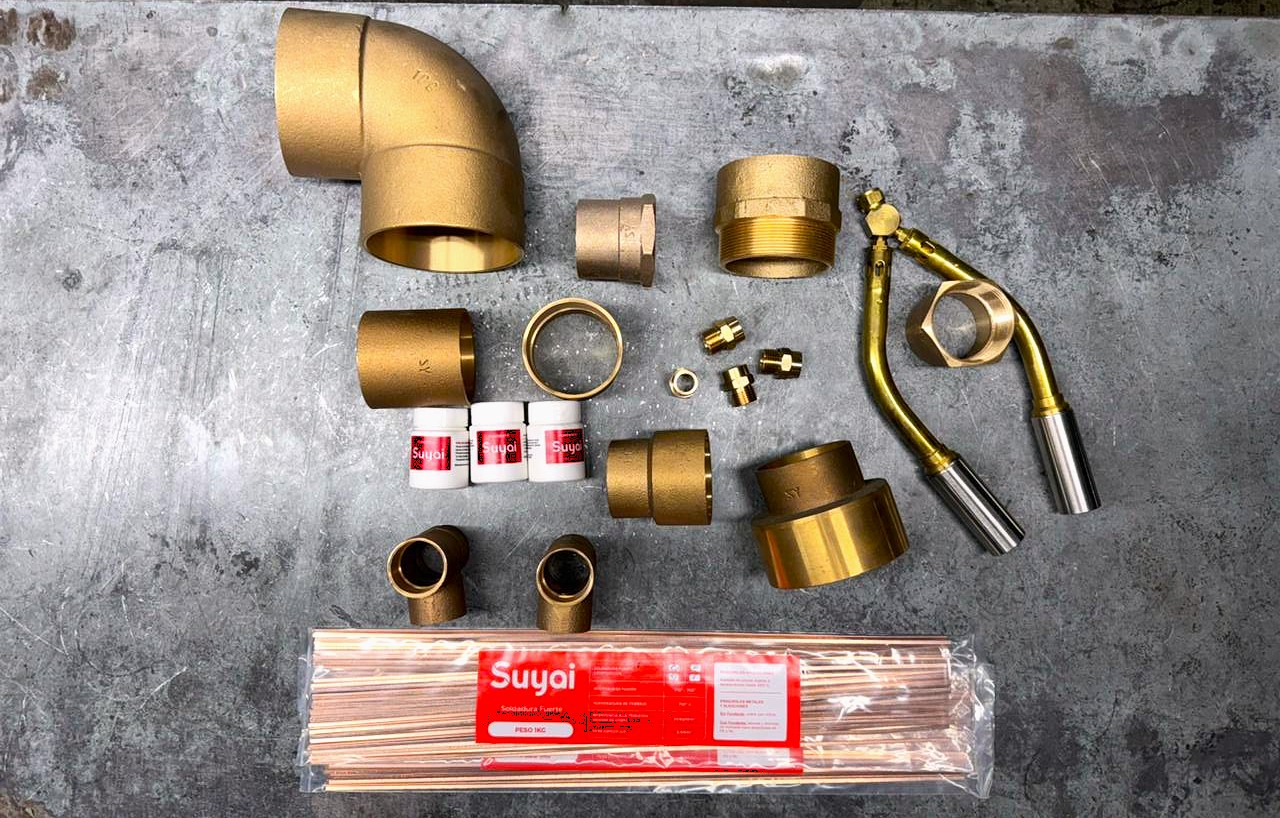
La soldadura fuerte de la línea Suyai está formulada en base a una aleación cobre-fósforo de alta penetración por capilaridad, optimizada para uniones en cobre y bronce sin necesidad de fundente cuando se trabaja sobre cobre.
| Cobre | 93 % |
| Fósforo | 7 % |
| Temperatura de trabajo | 710 °C |
| Resistencia a la tracción (medida de cobre) | 2,5 kg/mm² |
| Peso específico | 8,0 g/cm³ |
Sin fundente: uniones cobre con cobre.
Con fundente: uniones de cobre con latón o bronce.
Comparación de la temperatura de trabajo y máxima presión admisible según el tipo de soldadura y el diámetro del tubo. Los valores guían la elección de la soldadura adecuada según la aplicación.
| Material de unión | Temp. de trabajo (°C) |
Máxima presión de trabajo (kg/cm²) | ||
|---|---|---|---|---|
| de 1/8" a 1" | de 1 1/4" a 2" | de 2 1/2" a 4" | ||
| Soldaduras 50 %–50 % Estaño · Plomo | 38 | 14 | 12 | 10 |
| 66 | 10 | 9 | 7 | |
| 93 | 7 | 6 | 5 | |
| 120 | 6 | 5 | 3 | |
| Soldadura 95 %–5 % Estaño · Antimonio | 38 | 35 | 28 | 20 |
| 66 | 28 | 24 | 19 | |
| 93 | 20 | 17 | 14 | |
| 120 | 14 | 12 | 10 | |
| Soldadura con punto de fusión sobre los 720°–730 °C (soldadura fuerte Suyai) | 177 | 19 | 15 | 11 |
Identificar los síntomas de una soldadura mal ejecutada permite corregir la operación a tiempo y evitar daños permanentes en las conexiones. Estas son las observaciones más frecuentes durante el proceso de soldadura fuerte.
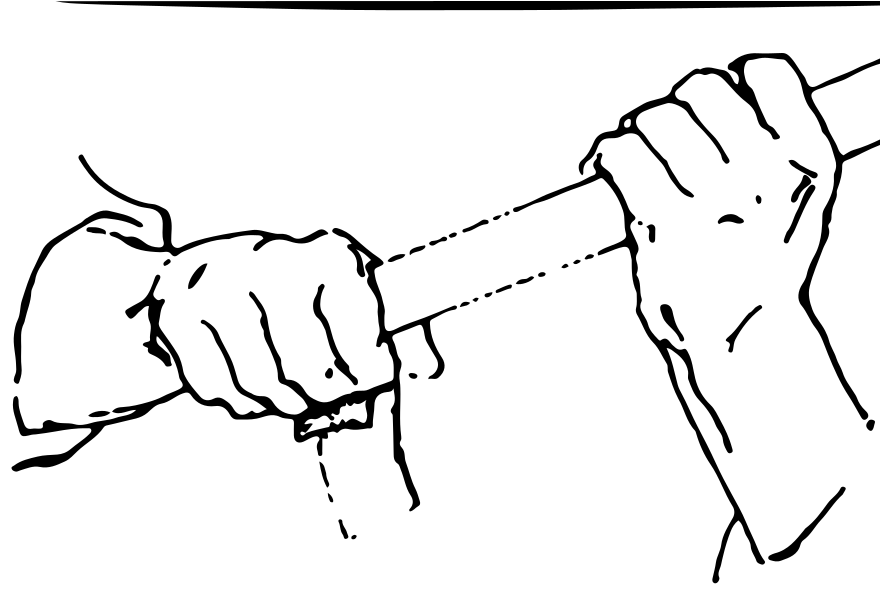
Corte el tramo del caño a la medida deseada lo más encuadrado posible. Debe considerarse en su largo, que éste deberá enchufarse en la boca de la conexión hasta su tope.
Limpie las virutas del corte, alisando y limando el borde de adentro como de afuera. Para la limpieza utilice cepillo de alambre o tela esmeril. No se debe usar lana de acero, ya que ésta deja viruta o aceite en la superficie.
Las superficies a unir deben estar limpias y sin rastro de aceite, grasa u óxidos. Tratar de soldar en superficies sucias imposibilita un acople satisfactorio: los materiales de aporte no fluyen ni se adhieren a los óxidos, y las superficies grasosas repelen los flujos dejando lugares sin recubrir que se oxidarán y luego harán huecos o aberturas.
Para obtener una buena soldadura por capilaridad, se deberá tener en cuenta que las medidas de las bocas de las conexiones y los tubos tendrán las tolerancias establecidas según las normas existentes. Si el margen de tolerancia fuera demasiado amplio, causará la pérdida de las fuerzas capilares, malogrando realizar una soldadura uniforme y completa.
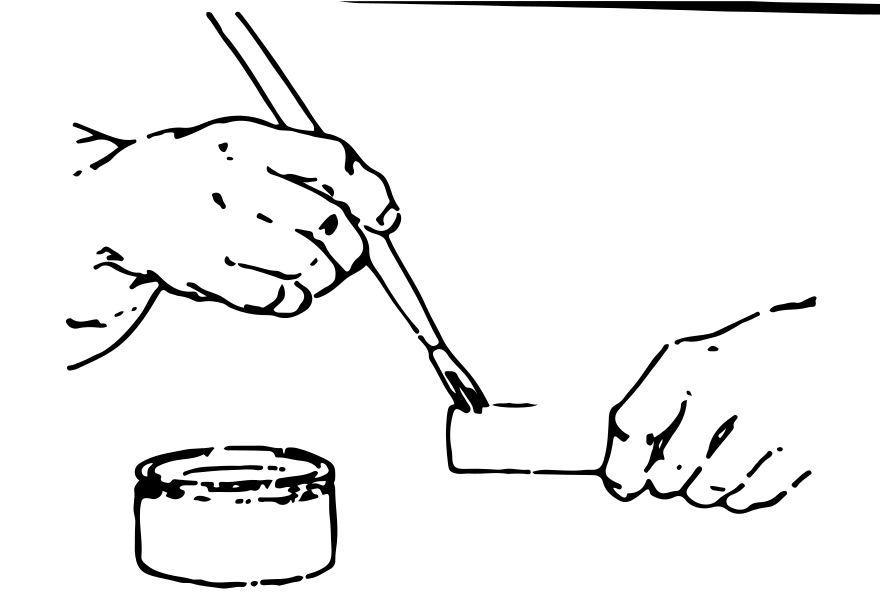
Para soldar las distintas aleaciones de cobre y bronce será necesario el uso de un buen fundente, que cumple tres funciones esenciales:
• Previene la oxidación de las superficies metálicas durante la operación de calentamiento.
• Absorbe y disuelve residuos tóxicos.
• Ayuda a fluir la aleación del material de aporte, al presentar una superficie limpia.
El uso del fundente deberá ser medido para que resulte una capa consistente pero fina sobre las superficies a soldar: inmediatamente después de pasar el fundente, las partes a soldar deben ser acopladas. Si esto no se realiza, la humedad del fundente se evaporará y al secarse se descamará, logrando como consecuencia que las superficies se oxiden al contacto con el calor.
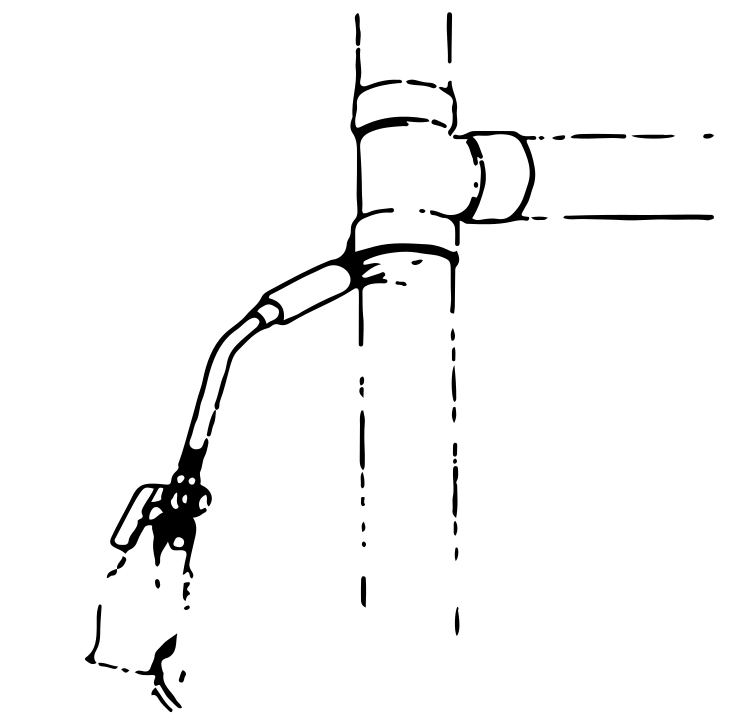
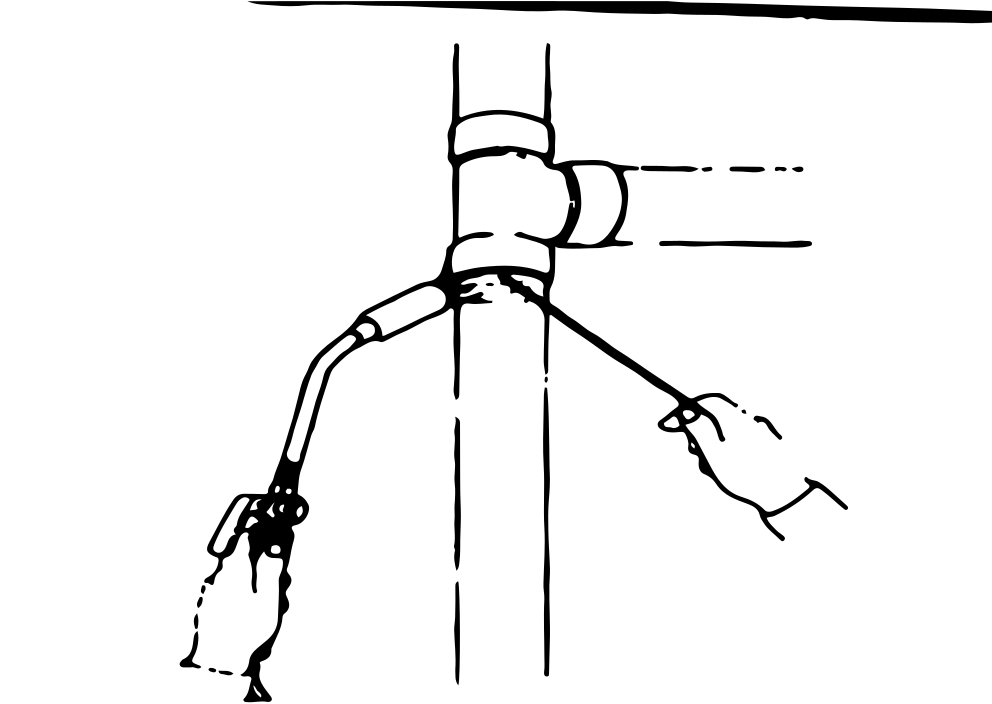
A continuación se comienza con el calentamiento a las partes acopladas. Para esta operación se deberá elegir el soplete más adecuado, teniendo en cuenta las aleaciones de los materiales y los diámetros de los tubos.
En los diámetros menores y medianos se deberá usar sopletes de llama envolvente alimentados a gas envasado. Utilizar garrafas de tres a diez kilos de carga, con salida directa sin regulador. La particularidad de este soplete está en mantener el cono interno de la llama en un solo punto del sector a soldar.
El punto óptimo es cuando se obtiene en la conexión a soldar un color rojo cereza. Para lograr un calentamiento parejo, ubicar la llama del soplete en un 75 % sobre la conexión y el 25 % sobre el caño.
Logrado el calentamiento necesario se comienza a soldar, colocando la punta de la varilla del material de aporte en el borde de la unión del caño con la conexión. En el momento que el material alcanza la temperatura (720°–730 °C) fluye totalmente licuado, penetrando por la fuerza de la capilaridad hasta el tope interno de la conexión.
Desplazar suavemente la punta de la varilla del material de aporte cubriendo todo el diámetro del caño, alejado de la punta de llama del soplete. Se debe observar que el material de aporte fluido haya penetrado uniformemente sin dejar ningún hueco en todo su perímetro. No es conveniente sobrecargar el material con un grueso cordón externo: esta sobrecarga no cumple ninguna función técnica.
Para realizar la soldadura en posición horizontal, una vez logrado el calentamiento previo, se ubicará el soplete en posición a 45° con relación al caño, procediendo luego a soldar de acuerdo a lo descripto anteriormente.
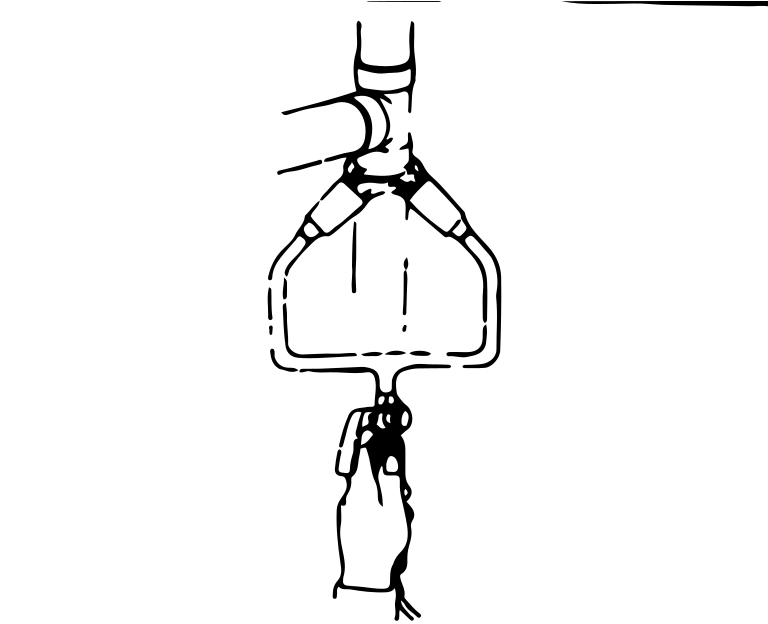
Es aconsejable usar el mismo método empleado en los diámetros pequeños y medianos, pero en este caso se emplearán dos sopletes enfrentados, especialmente diseñados para tubos de grandes diámetros.
Este sistema permite realizar un calentamiento mucho más parejo en toda el área a soldar, sin correr el riesgo de sobrepasar el límite máximo de fusión, asegurándose de lograr una soldadura por capilaridad a perfección.
Se pueden utilizar equipos de soldadura oxígeno-acetileno o también oxígeno-gas. En este caso debe emplearse un pico con la medida lo suficientemente grande, regulando la llama para lograr una llama excesiva en gas y evitar oxidación. Debe observarse un dardo central alargado con tendencia a color amarillo y la extensión de la llama de un color azul con menos fuerza de arrastre.
Calentar primero el tubo y enfocando hacia el borde de la conexión, pasar la llama alrededor de la unión en movimientos cortos. Es muy importante que la llama esté en movimiento continuo y no dejarla en un punto fijo, ya que su alto poder calorífico puede perforar el tubo al sobrepasar rápidamente el punto óptimo de fusión.